
 LEADERS
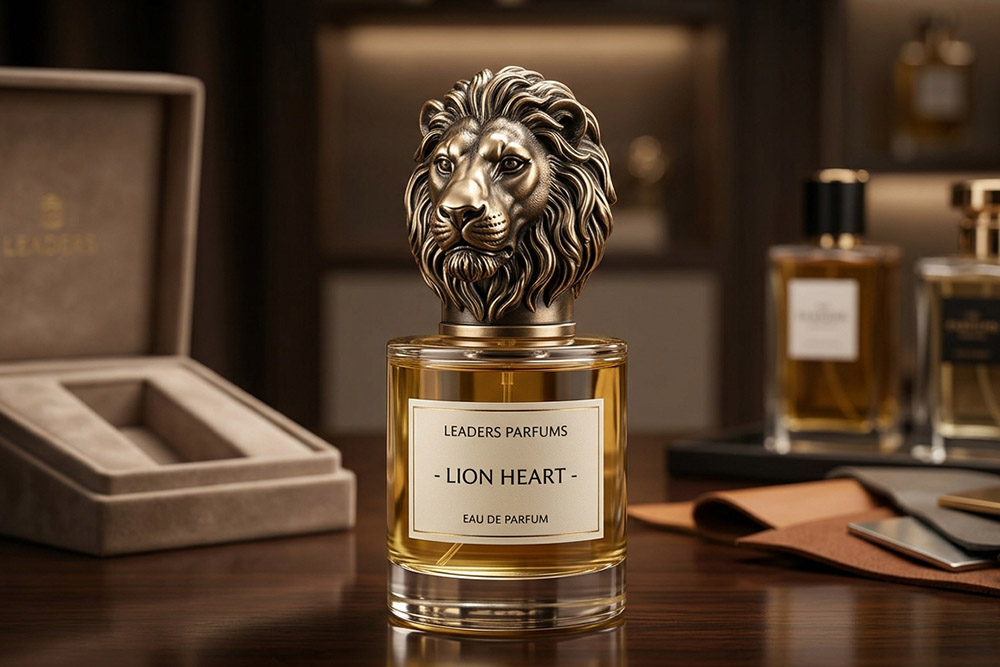
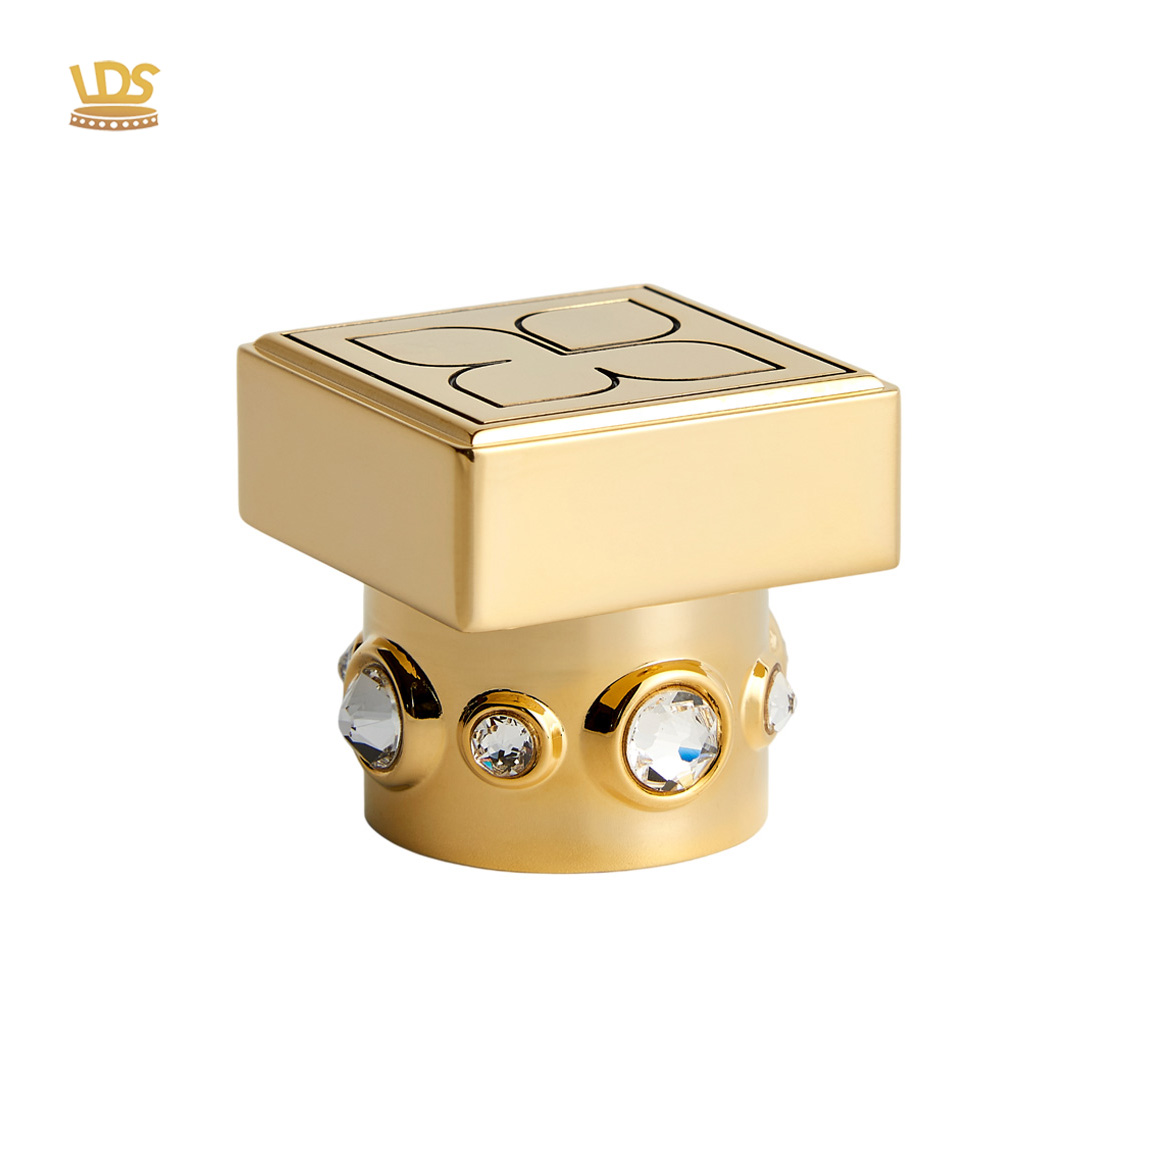
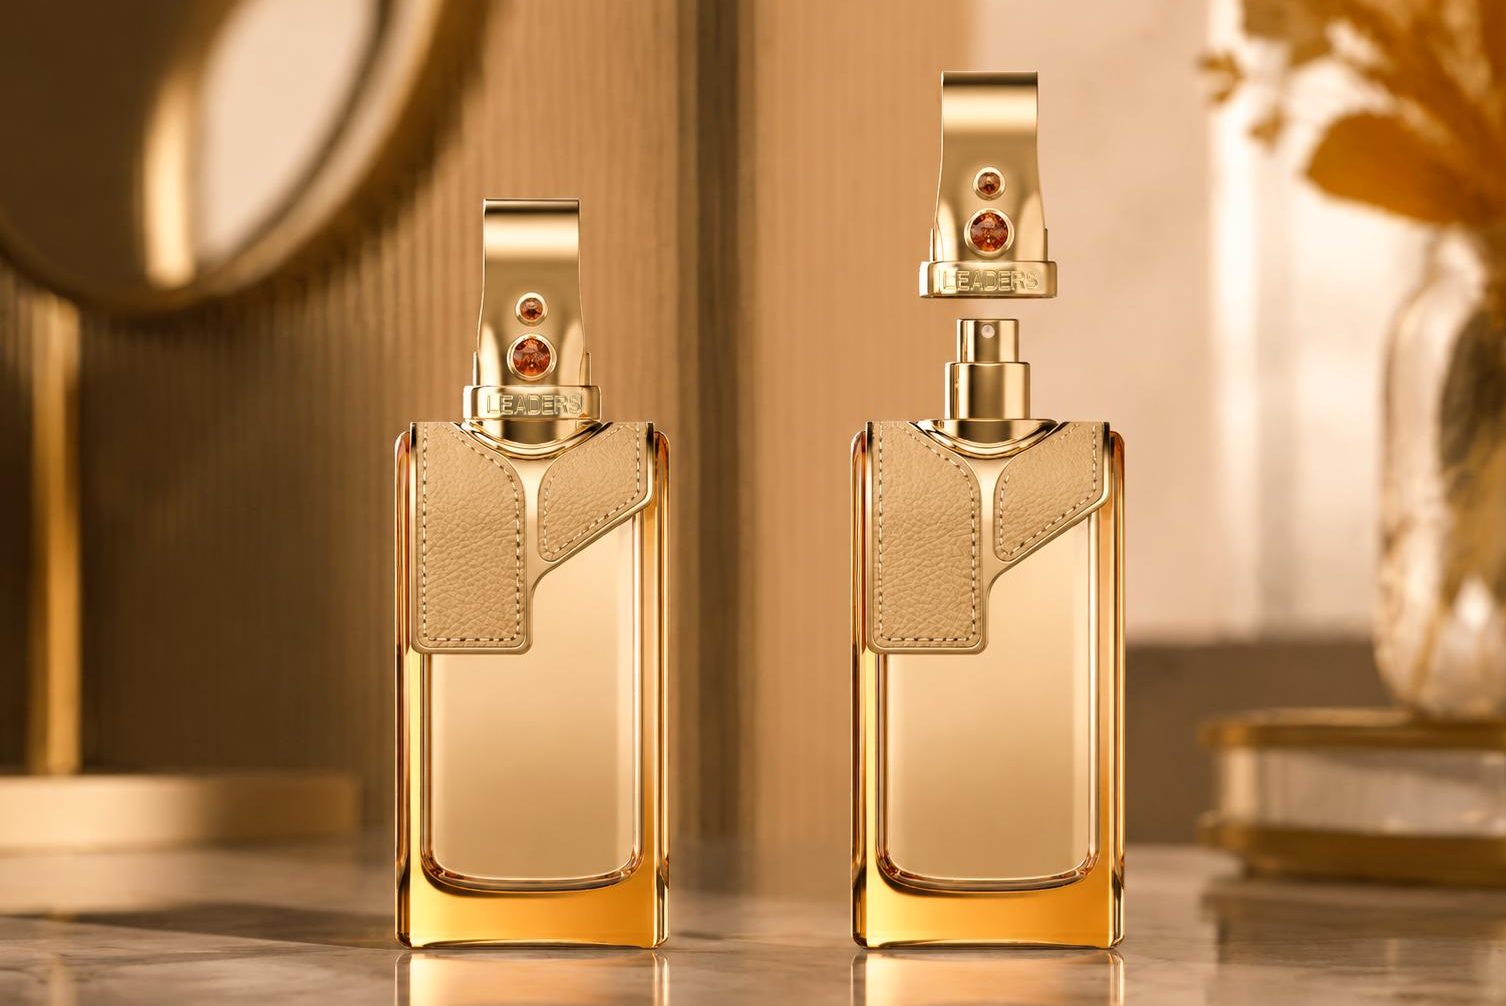
Dans le secteur des emballages de parfums de luxe, l'expérience tactile d'ouvrir et de fermer un flacon de parfum constitue la première interaction physique du consommateur avec une marque. Un flacon lourd, conçu sur mesure Casquette en zamak Un flacon donne immédiatement une impression d'opulence et de qualité. Mais si le bouchon est mal fixé, cliquette pendant le transport ou s'il faut forcer pour l'ouvrir, cette impression disparaît instantanément. Un bouchon mal fixé peut également entraîner des fuites accidentelles de produit, des pompes de pulvérisation cassées et des retours coûteux pour les marques de parfums.
En tant que fabricant professionnel d'emballages haut de gamme, Leaders surmonte ces défis techniques en intégrant le moulage sous pression d'alliage de zinc de précision à une ingénierie de structure interne personnalisée et offre un fonctionnement impeccable aux marques de parfums de luxe mondiales.
Les bouchons de parfum de luxe en zamak, contrairement à ceux en plastique standard, sont composés d'un assemblage multi-matériaux : une coque extérieure robuste en alliage de zinc associée à une doublure intérieure en plastique de précision (généralement en polypropylène, ou PP).
Les propriétés physiques des alliages de zinc et des plastiques techniques étant différentes, l'imprécision dimensionnelle provient généralement des trois aspects suivants :
Retrait thermique et contrôle des moisissures :L'alliage Zamak est moulé sous pression à des températures supérieures à 400 °C. Un retrait naturel se produit lors du refroidissement du métal. Les dimensions internes varient d'un lot à l'autre en l'absence de paramètres de moule précis.
Variations d'épaisseur du platine :Les capuchons en zamak de luxe sont plaqués (or, gris anthracite ou chrome) ou revêtus par électrodéposition. L'électrodéposition crée une couche superficielle très fine (généralement de 5 à 15 microns). Un plaquage irrégulier modifie le jeu interne, ce qui influe sur l'insertion de la doublure en plastique dans la coque.
Cumul des tolérances du collier de pompe : Le bouchon se place directement sur le col serti FEA 15 ou la bague de la pompe du flacon en verre. Le col du flacon et la bague de la pompe en aluminium présentent des tolérances de fabrication naturelles (généralement ± 0,2 mm). Si une bague trop large est utilisée avec un bouchon trop petit, cela peut entraîner un blocage ou un jeu excessif.
Pour éviter que le métal brut ne frotte contre les colliers de la pompe à bouteille, Dirigeants Conçoit des doublures internes en PP sur mesure qui servent d'amortisseur mécanique durable. L'insert en PP assure une élasticité et une friction contrôlées, ainsi qu'un engagement en douceur.
Ajustement sonore instantané : Les ingénieurs de Leaders conçoivent des revêtements en PP avec des nervures de rétention internes conçues pour s'engager dans la rainure des colliers de pompe FEA standard, produisant un « clic » clair et rassurant.
Maintien par friction calibrée : Pour les colliers lisses sans rainures de retenue, Leaders calcule les tolérances exactes du diamètre intérieur de l'insert en PP afin de maintenir une tension stable sur des milliers d'utilisations.
Pour éliminer le risque que la doublure intérieure se détache de la coque en Zamak pendant l'utilisation, Leaders intègre des rainures de verrouillage mécaniques internes et des nervures anti-rotation directement dans la conception du moule du corps en Zamak, verrouillant ainsi l'insert en plastique de manière permanente à l'intérieur du boîtier métallique sans avoir recours uniquement à des adhésifs.
Pour les lignes de parfums de niche et de prestige dotées de fermetures magnétiques, Dirigeants met en œuvre des structures magnétiques polarisées pour assurer un alignement automatique :
Orientation de l'aimant polarisé : Grâce à l'utilisation d'anneaux magnétiques multipolaires NS, Leaders force le bouchon à s'aligner automatiquement en orientation parfaitement parallèle avec les faces de la bouteille, maintenant ainsi les logos de la marque parfaitement centrés.
Boîtiers mécaniques étanches : Les aimants sont intégrés dans des boîtiers mécaniques en PP au lieu d'être collés à l'air libre, ce qui pourrait entraîner une dégradation ou un détachement magnétique lors d'une exposition aux vapeurs d'alcool.
Pour garantir la stabilité des performances lors de la production en série, Leaders effectue une série de tests pour chaque modèle de casquette :
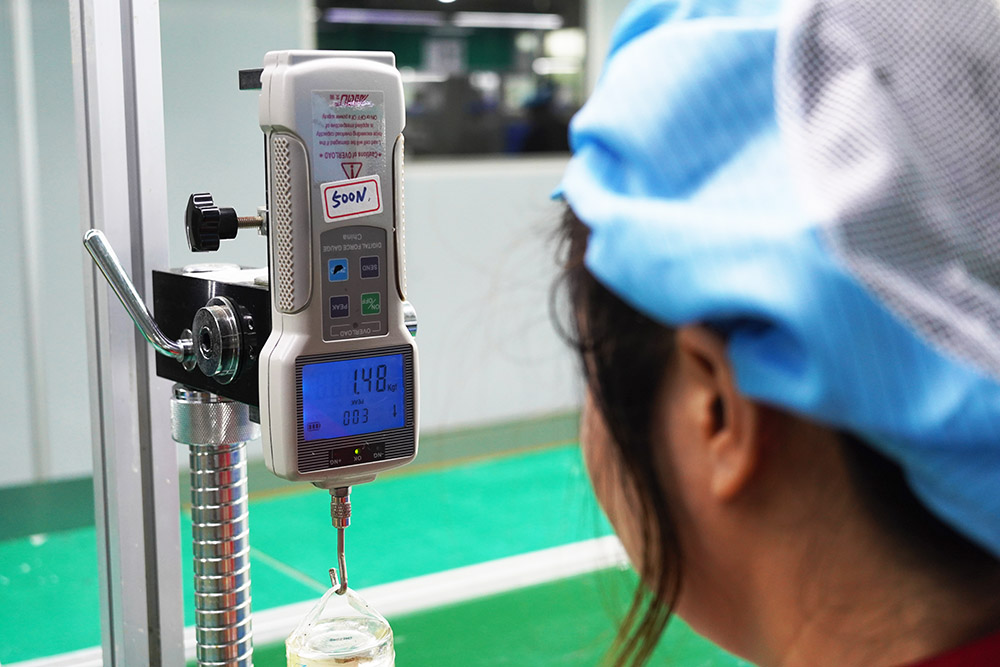
Essai de traction : Leaders utilise des jauges de force numériques pour mesurer avec précision la tension nécessaire pour retirer les bouchons des colliers de pompe uniformes tout en respectant une plage de rétention stricte (généralement de 8 N à 18 N).
Tests de choc thermique : Les ensembles de bouchons subissent des cycles de température extrêmes (-20 à +60 °C) pour confirmer que la dilatation thermique différentielle entre le corps en Zamak et l'insert en PP ne provoque pas de fissures ou de desserrage.
Résistance à la vapeur d'alcool : Les bouchons sont testés dans des environnements de pulvérisation d'éthanol scellés pendant 24 à 72 heures afin de vérifier que l'exposition à l'alcool ne provoquera pas de gonflement ou de déformation de l'insert en PP.
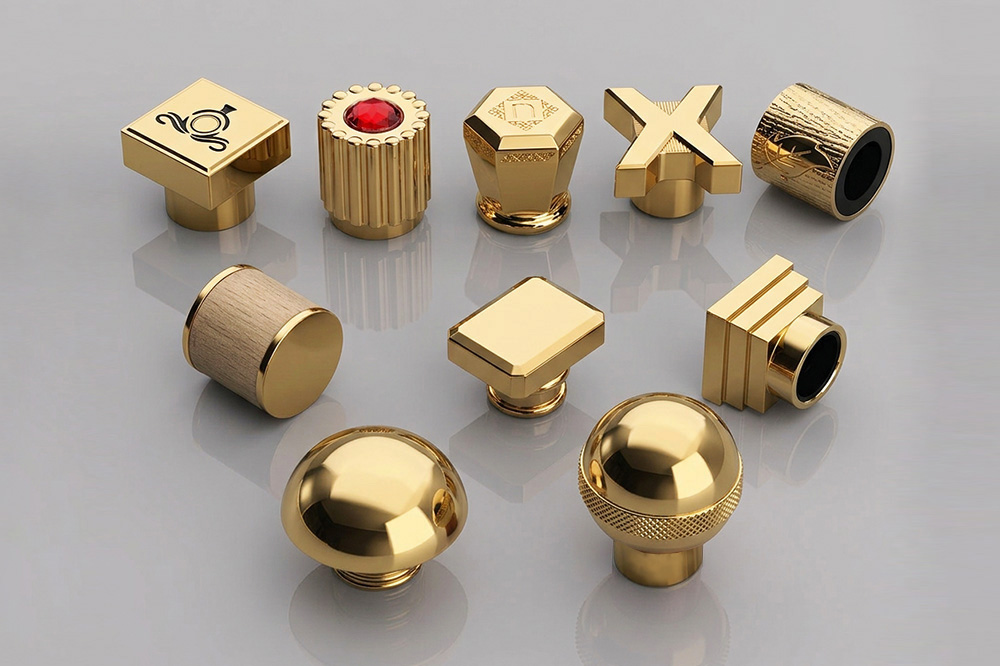
Collaborer avec un fabricant spécialisé est un moyen sûr de garantir la qualité de production de vos emballages de luxe. Leaders possède le savoir-faire nécessaire pour fournir des bouchons de parfum personnalisés de A à Z.
Outillage et fonderie en interne : La fabrication des moules, le moulage sous pression et l'usinage secondaire sont rigoureusement contrôlés pour garantir la précision dimensionnelle.
Finitions de surface personnalisées : Galvanoplastie, revêtement électrolytique et polissage manuel de haute qualité avec un contrôle rigoureux de l'épaisseur.
Solutions d'emballage intégrées : Un insert en PP sur mesure est développé en fonction des spécifications uniques du goulot et de la pompe de votre bouteille en verre.
Pour faire passer vos emballages de parfums au niveau supérieur grâce à des bouchons en Zamak fiables et précis, Leaders attend votre appel pour discuter de moules personnalisés, de dessins techniques et de prototypes.
A1 : Les bouchons qui se desserrent ou se bloquent facilement sont généralement dus à la déformation, au fil du temps, des doublures intérieures en plastique traditionnelles, ou à une différence de dilatation thermique entre la coque extérieure en Zamak et l'insert en PP.
Dirigeants Ce problème est résolu grâce à des joints en polypropylène (PP) conçus sur mesure et adaptés spécifiquement à la collerette de votre bouteille (comme la FEA 15). Nous intégrons des rainures de verrouillage mécaniques internes et des nervures anti-rotation directement dans le moule de coulée en Zamak, fixant ainsi durablement le joint à l'intérieur du bouchon sans avoir recours uniquement à de la colle. Chaque lot de production est soumis à des tests de résistance à la traction rigoureux (8 N à 18 N) pour assurer un « clic » luxueux et constant ainsi qu'une sensation tactile douce tout au long de la durée de vie du produit.
A2 : Les fermetures magnétiques peuvent souffrir de désalignement ou d'un affaiblissement de leur maintien magnétique si les aimants se déplacent ou sont affectés par les vapeurs d'alcool parfumé.
Pour garantir un alignement parfait du logo face avant, Dirigeants Utilise des structures annulaires magnétiques multipolaires à polarisation NS. Ceci force le bouchon à pivoter automatiquement et à se verrouiller précisément parallèlement au profil avant de la bouteille. De plus, nos aimants sont mécaniquement enfermés dans des boîtiers en PP étanches plutôt que collés par des adhésifs liquides exposés, ce qui empêche la dégradation ou la séparation des aimants causées par une exposition prolongée à l'éthanol.
A3 : Oui. Les goulots des flacons en verre et les pompes de pulvérisation en aluminium (provenant de fournisseurs comme Aptar, Silgan ou Coster) présentent de légères variations de fabrication. Utiliser un bouchon standard sur un flacon sur mesure entraîne souvent un jeu excessif ou des rayures.
À DirigeantsNous proposons une ingénierie d'emballage complète réalisée en interne. Avant la production en série des moules, notre équipe technique analyse les spécifications exactes de vos colliers de pompe et les plans de vos cols de bouteille en verre afin d'ajuster les tolérances de retrait du moule et l'élasticité du revêtement en PP. Nous fournissons également des prototypes 3D fonctionnels et réalisons des tests d'échantillons pour vérifier la force d'extraction avant le lancement de la production en série.

Laissez un commentaire