
 FÜHRUNGSKRÄFTE
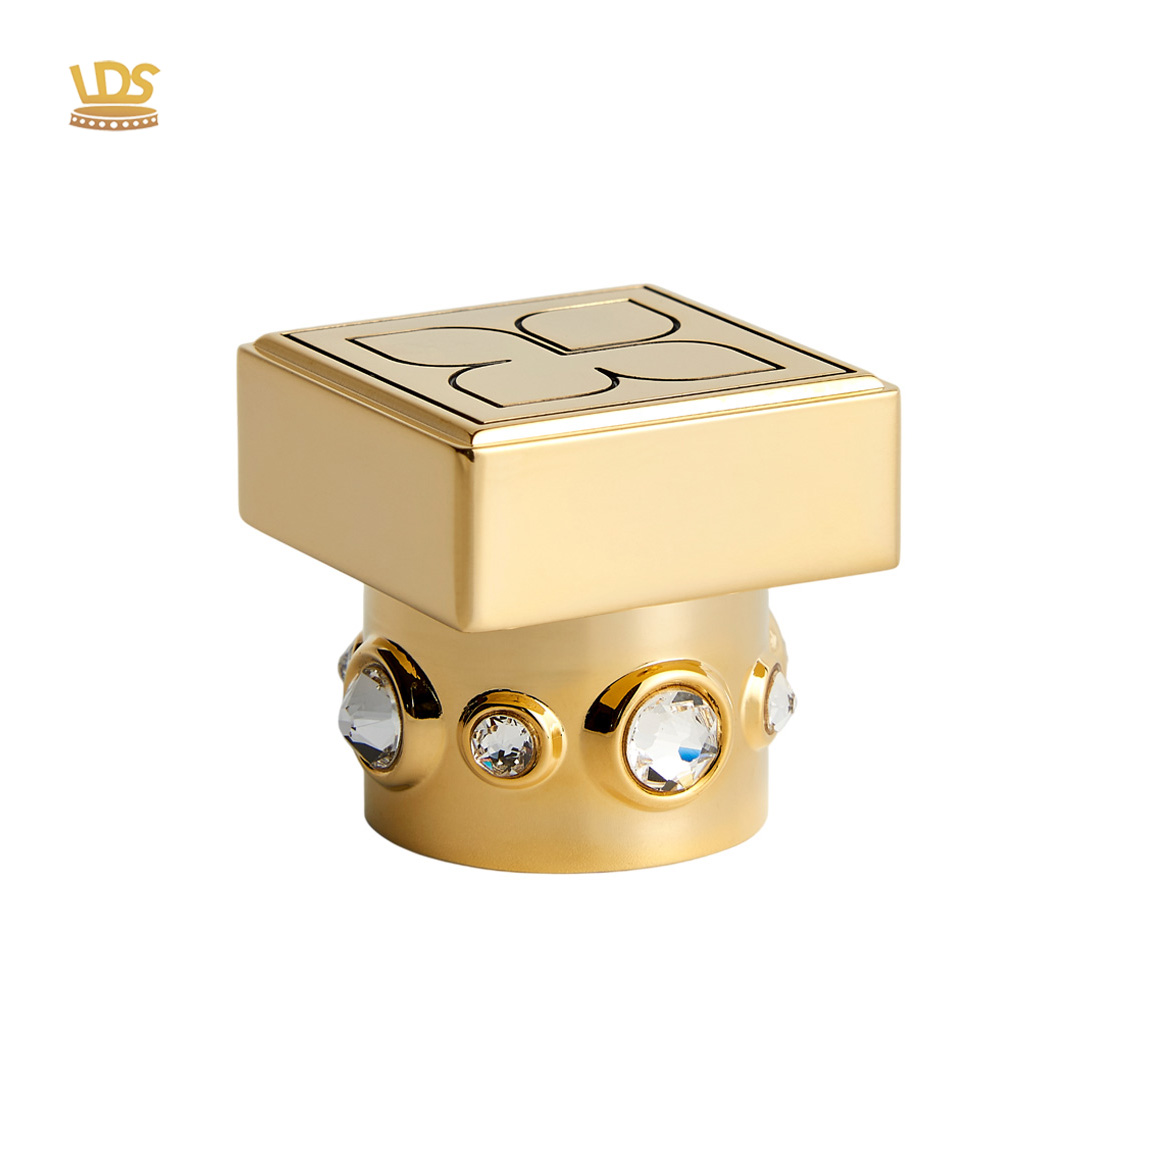
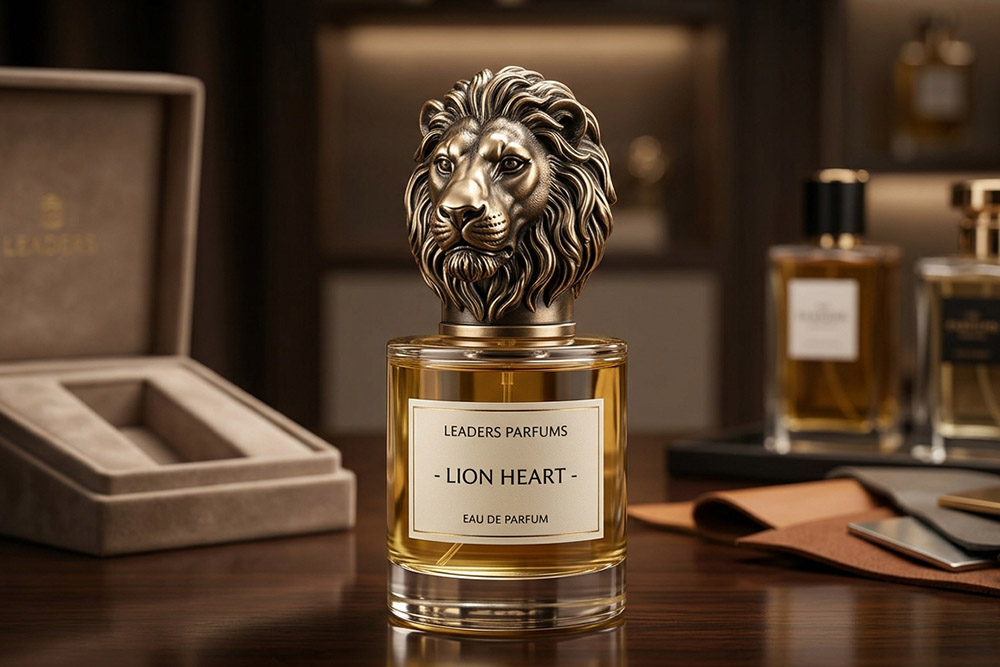
In der Luxusparfümverpackungsindustrie ist das haptische Erlebnis des Öffnens und Schließens eines Parfümflakons die erste physische Interaktion des Konsumenten mit einer Marke. Ein schwerer, individuell gestalteter Flakon Zamak-Kappe Es vermittelt sofort einen Eindruck von Luxus und Wertigkeit. Doch wenn der Verschluss locker sitzt, auf Reisen klappert oder sich nur mit viel Kraftaufwand öffnen lässt, ist dieser Eindruck im Nu verflogen. Lockere Verschlüsse können außerdem zu versehentlichem Auslaufen, defekten Sprühpumpen und kostspieligen Rücksendungen für Parfümmarken führen.
Als professioneller Hersteller von High-End-Verpackungen bewältigt Leaders diese technischen Herausforderungen durch die Integration von Präzisions-Zinklegierungs-Druckguss mit kundenspezifischer Innenstrukturtechnik und bietet so eine einwandfreie Funktion für globale Luxusparfümmarken.
Im Gegensatz zu herkömmlichen Kunststoffkappen bestehen die luxuriösen Zamak-Parfümkappen aus einer Mehrkomponentenkonstruktion: einer massiven Außenhülle aus Zinklegierung, die mit einer präzise gefertigten Kunststoff-Innenauskleidung (in der Regel Polypropylen oder PP) kombiniert ist.
Da sich Zinklegierungen und technische Kunststoffe in ihren physikalischen Eigenschaften unterscheiden, resultiert die Maßungenauigkeit typischerweise aus folgenden drei Aspekten:
Thermische Schrumpfung und Schimmelbekämpfung:Zamak-Legierung wird bei Temperaturen über 400 °C im Druckgussverfahren hergestellt. Beim Abkühlen des Metalls tritt natürliche Schwindung auf. Ohne enge Formparameter variieren die Innenmaße von Charge zu Charge.
Dickenvariationen von Platin:Hochwertige Zamak-Kappen werden galvanisiert (vergoldet, brüniert oder verchromt) oder elektrophoretisch beschichtet. Die Galvanisierung erzeugt eine hauchdünne Oberflächenschicht (üblicherweise 5 bis 15 Mikrometer). Eine ungleichmäßige Beschichtung verändert das innere Spiel, was sich auf das Einsetzen des Kunststoffeinsatzes in das Gehäuse auswirkt.
Toleranzübersicht für Pumpenkragen: Der Verschluss sitzt direkt auf dem FEA 15-Bördelhals bzw. dem Pumpenkragen der Glasflasche. Der Flaschenhals und der Aluminium-Sprühpumpenkragen weisen fertigungsbedingte Toleranzen auf (üblicherweise ± 0,2 mm). Wenn ein zu großer Kragen auf einen zu kleinen Verschlussring trifft, kann dies zu Klemmen oder Lockerheit führen.
Um zu verhindern, dass blankes Metall an den Pumpenkragen von Flaschen reibt, Führungskräfte Wir entwickeln maßgeschneiderte PP-Innenauskleidungen, die als langlebiger mechanischer Puffer dienen. Der PP-Einsatz sorgt für kontrollierte Elastizität, Reibung und reibungsloses Einrasten.
Hörbarer Schnappverschluss: Leaders Engineers entwickelt PP-Auskleidungen mit internen Halterippen, die in die Nut von Standard-FEA-Pumpenkragen einrasten und so ein deutliches, beruhigendes „Klicken“ erzeugen.
Kalibrierte Reibungshaltevorrichtungen: Bei glatten Manschetten ohne Haltenuten berechnet Leaders die genauen Toleranzen des Innendurchmessers des PP-Einsatzes, um eine stabile Spannung über Tausende von Anwendungen hinweg zu gewährleisten.
Um das Risiko zu eliminieren, dass sich die innere Auskleidung während des Gebrauchs von der Zamak-Hülle löst, integriert Leaders interne mechanische Verriegelungsnuten und Verdrehsicherungsrippen direkt in die Formkonstruktion des Zamak-Körpers, wodurch der Kunststoffeinsatz dauerhaft im Metallgehäuse fixiert wird, ohne sich ausschließlich auf Klebstoffe zu verlassen.
Für Nischen- und Prestige-Parfümlinien mit Magnetverschluss, Führungskräfte setzt polarisierte Magnetstrukturen ein, um eine automatische Ausrichtung zu gewährleisten:
Ausrichtung des polarisierten Magneten: Durch den Einsatz von mehrpoligen NS-Magnetringen sorgt Leaders dafür, dass sich der Verschluss automatisch exakt parallel zu den Flaschenflächen ausrichtet und die Markenlogos perfekt zentriert bleiben.
Abgedichtete mechanische Gehäuse: Die Magnete sind in mechanische PP-Gehäuse eingebettet, anstatt freiliegende Klebstoffe zu verwenden, die bei Kontakt mit Alkoholdämpfen zu einem Verlust der Magnetkraft oder einer Ablösung führen können.
Um eine stabile Leistung während der Serienproduktion zu gewährleisten, führt Leaders für jedes Kappenmodell eine Reihe von Tests durch:
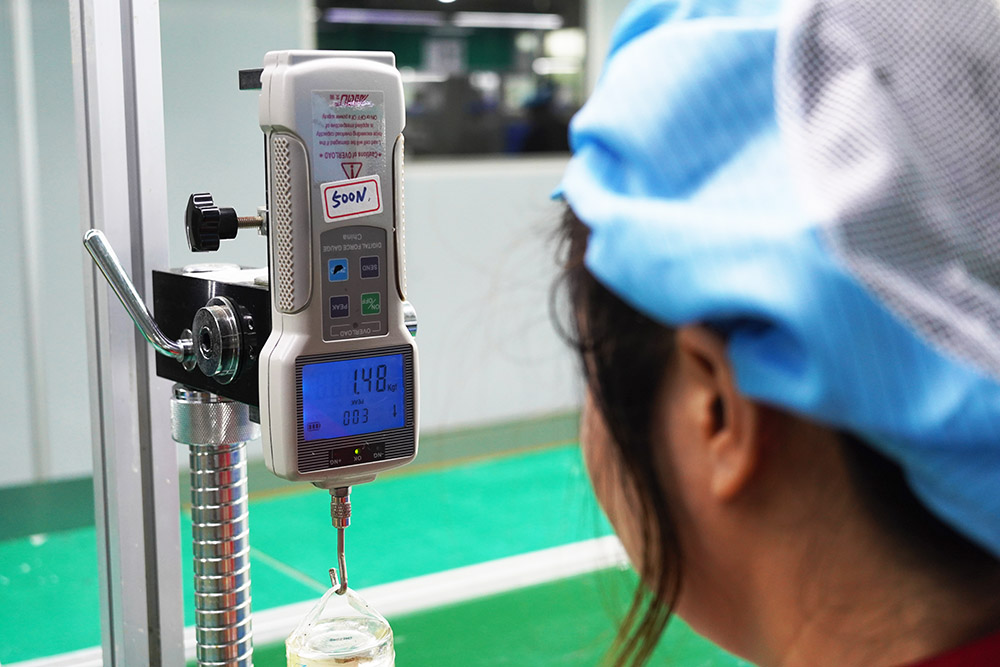
Zugprüfung: Leaders verwendet digitale Kraftmessgeräte, um die zum Entfernen von Kappen von einheitlichen Pumpenkragen erforderliche Spannung genau zu messen und dabei einen strengen Haltebereich (typischerweise 8 N bis 18 N) einzuhalten.
Thermoschockprüfung: Die Kappenbaugruppen werden extremen Temperaturzyklen (-20 bis +60°C) unterzogen, um sicherzustellen, dass die unterschiedliche Wärmeausdehnung zwischen dem Zamak-Körper und dem PP-Einsatz keine Risse oder Lockerungen verursacht.
Alkoholdampfbeständigkeit: Die Kappen werden in geschlossenen Ethanol-Sprühumgebungen 24 bis 72 Stunden lang getestet, um sicherzustellen, dass die PP-Einlage durch den Alkoholkontakt nicht aufquillt oder sich verformt.
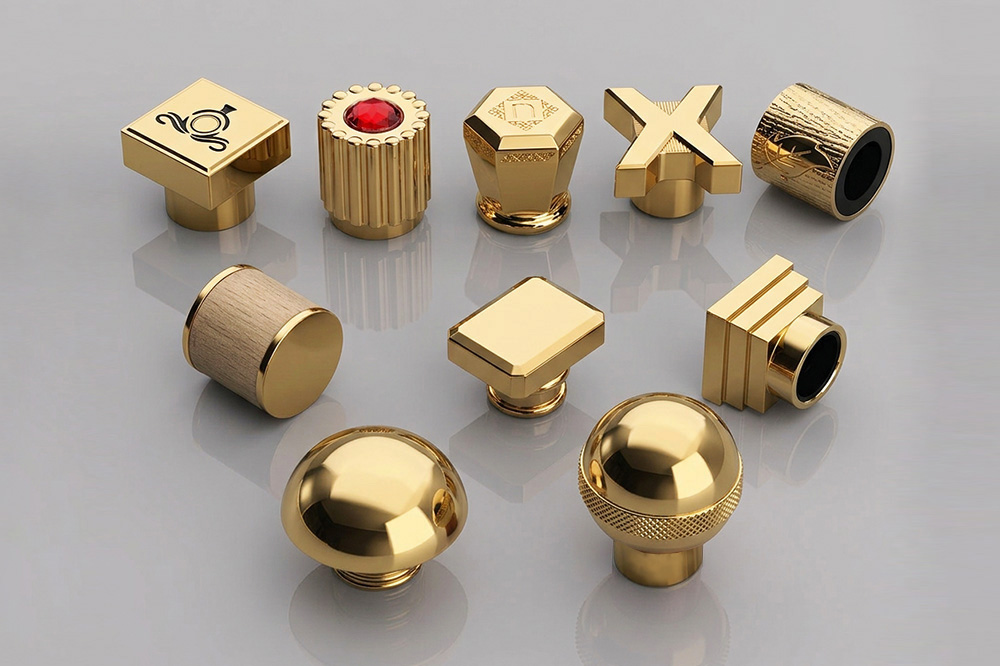
Die Zusammenarbeit mit einem spezialisierten Hersteller ist ein risikofreier Weg, die Qualität der Luxusverpackungsproduktion sicherzustellen. Leaders verfügt über das Know-how, um maßgeschneiderte Parfümverschlüsse von A bis Z zu liefern.
Eigene Werkzeug- und Gussfertigung: Formenbau, Druckguss und Nachbearbeitung werden hinsichtlich Maßgenauigkeit streng kontrolliert.
Kundenspezifische Oberflächenveredelungen: Hochwertige Galvanisierung, KTL-Beschichtung und Handpolitur mit strenger Dickenkontrolle.
Integrierte Verpackungslösungen: Der maßgeschneiderte PP-Einsatz wird auf Basis Ihrer individuellen Spezifikationen für Flaschenhals und Pumpe entwickelt.
Um Ihre Duftverpackungen mit zuverlässigen und präzisen Zamak-Verschlüssen auf die nächste Stufe zu heben, erwartet Leaders Ihren Anruf, um über kundenspezifische Formen, technische Zeichnungen und Musterprototypen zu sprechen.
A1: Lose oder störungsanfällige Verschlüsse entstehen in der Regel dadurch, dass sich herkömmliche Kunststoff-Innenauskleidungen mit der Zeit verformen oder dass sich die Wärmeausdehnung zwischen der Zamak-Außenhülle und dem PP-Einsatz unterscheidet.
Führungskräfte Dieses Problem wird durch speziell entwickelte Polypropylen-(PP)-Einlagen beseitigt, die exakt auf den Pumpenkragen Ihrer Flasche (z. B. FEA 15) abgestimmt sind. Wir integrieren interne mechanische Verriegelungsnuten und Verdrehsicherungsrippen direkt in die Zamak-Gussform und fixieren die Einlage so dauerhaft im Verschluss, ohne uns ausschließlich auf Klebstoffe zu verlassen. Jede Produktionscharge wird strengen Zugfestigkeitsprüfungen unterzogen.8 N bis 18 N) um ein gleichbleibendes, luxuriöses „Klick“-Gefühl und eine angenehme Haptik während der gesamten Lebensdauer des Produkts zu gewährleisten.
A2: Magnetverschlüsse können sich verstellen oder ihre Magnetkraft kann nachlassen, wenn sich die Magnete verschieben oder durch Duftalkoholdämpfe beeinträchtigt werden.
Um eine perfekte Ausrichtung des Logos auf der Vorderseite zu gewährleisten, Führungskräfte Es verwendet mehrpolige, NS-polarisierte Magnetringstrukturen. Dadurch wird der Verschluss automatisch gedreht und präzise parallel zur Vorderseite der Flasche verriegelt. Unsere Magnete sind zudem mechanisch in versiegelten PP-Gehäusen eingeschlossen und nicht mit freiliegenden Flüssigklebstoffen verklebt. Dies verhindert einen Magnetverschleiß oder eine Ablösung durch langfristige Ethanol-Einwirkung.
A3: Ja. Glasflaschenhälse und Aluminium-Sprühpumpen (von Herstellern wie Aptar, Silgan oder Coster) weisen geringe Fertigungstoleranzen auf. Das Aufsetzen eines Standardverschlusses auf eine individuell angefertigte Flasche führt häufig zu lockerem Sitz oder Kratzern.
Bei FührungskräfteWir bieten Ihnen die komplette Verpackungsentwicklung aus einer Hand. Vor der Serienfertigung der Formen analysiert unser technisches Team Ihre genauen Spezifikationen für den Pumpenkragen und die Zeichnungen des Glashalses, um die Formschrumpfung und die Elastizität der PP-Auskleidung optimal anzupassen. Wir liefern außerdem funktionale 3D-Prototypen und führen Stichprobenprüfungen durch, um die Auszugskraft vor Produktionsbeginn zu verifizieren.

Hinterlasse einen Kommentar