في سوق العطور الفاخرة التنافسي اليوم، تُعدّ الرائحة بلا شكّ أهمّ عنصر في العطر، لكنّ تصميم الزجاجة هو العامل الأهمّ الذي يجذب العميل من النظرة الأولى. ومن بين المواد، أصبح الزاماك (سبائك الزنك) الخيار المفضّل لدى العلامات التجارية المتخصصة والشركات العالمية الكبرى لخلق إحساس بالفخامة وتعزيز الوعي بالعلامة التجارية. ويعود ذلك إلى جودته العالية، ومرونته، وسطحه الأملس.
غالباً ما تواجه شركات العطور مشاكل في تصنيع أغطية عطور الزاماك من خلال التصنيع الأصلي للمعدات (OEM) أو التصميم والتصنيع الأصلي (ODM) من دول أخرى، مثل ارتفاع تكاليف التواصل، وطول مدة الحصول على العينات، وصعوبة مراقبة الجودة. كيف يمكن للشركات إتمام عملية التخصيص بسرعة وسهولة؟ تشرح هذه المقالة دليلاً فعالاً خطوة بخطوة.
أولاً: الاستعداد: تفاصيل فنية واضحة واحتياجات محددة
الخطوة الأولى لجعل العملية سريعة وسهلة هي امتلاك "المعلومات". فالعديد من العلامات التجارية العالمية التي تبحث عن موردين لا تقدم سوى صورة أو فكرة مبهمة. وهذا غالباً ما يؤدي إلى تغييرات لاحقة ويهدر الكثير من الوقت.
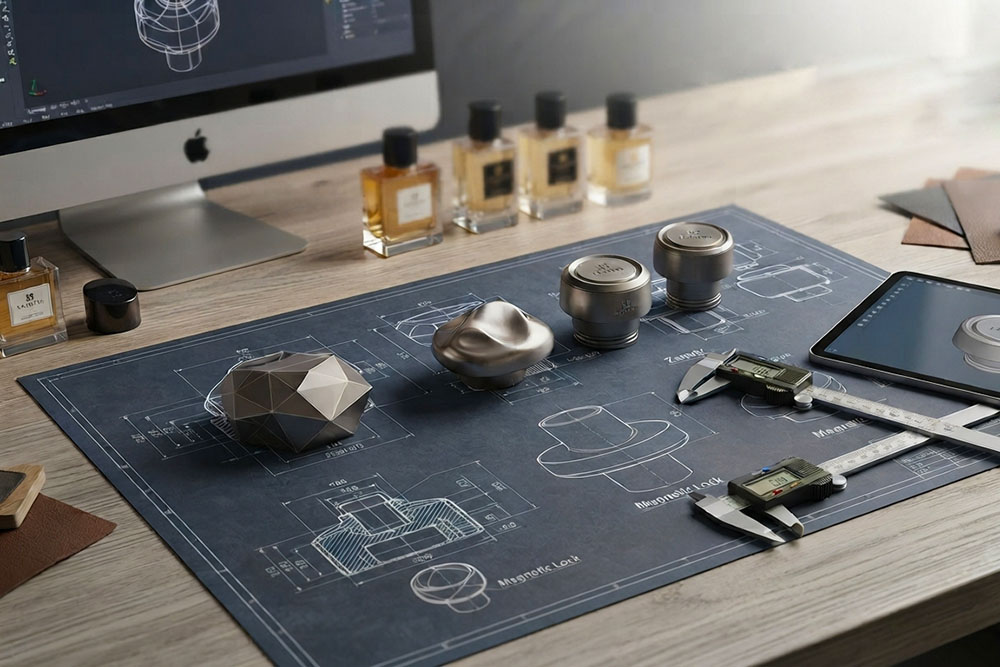
الرسومات ثلاثية الأبعاد والملفات الهندسية (بصيغة STEP/IGES): إذا كان لدى العلامة التجارية مصممون، فعليهم تقديم رسومات ثلاثية الأبعاد دقيقة للغاية. لا تكتفي المصانع المتخصصة بالنظر إلى المظهر الخارجي، بل تتحقق أيضًا من زوايا الجدران وسماكتها (عادةً ما بين 1.5 مم و2.5 مم لمنع الانكماش)، ومن جودة تصنيع الأجزاء الداخلية مثل المشابك والمغناطيسات.
التفاصيل الأساسية للتأكيد:
الوزن: الجزء المهم في قبعة الزاماك هو "الشعور بالثقل"، لذا يجب مراعاة الوزن.
مقاس عنق الزجاجة: مثل المقاس القياسي 15 مم أو 18 مم أو مقاسات الخيوط الخاصة. يجب على العلامة التجارية تقديم عينات من زجاجة العطر أو رسومات دقيقة لعنق الزجاجة للتأكد من ملاءمة الغطاء والزجاجة تمامًا.
تشطيب السطح: حدد ما إذا كان ذهبيًا، أو ذهبيًا غير لامع، أو معدنيًا داكنًا، أو برونزيًا مصقولًا، أو طلاء فراغي خاص بتقنية الترسيب الفيزيائي للبخار (PVD).
ثانيًا: اختيار الشركاء: إيجاد مصانع ذات قدرات إنتاجية كاملة
لا تستطيع جميع المصانع تصنيع أغطية العطور. تُعدّ أغطية العطور جزءًا من الإلكترونيات الاستهلاكية عالية الجودة والسلع الفاخرة، لذا لا مجال لأي عيوب سطحية. وبالنظر إلى شركة LEADERS (Dongguan Leaders Hardware Products Co., Ltd.)، وهي مصنع ذو خبرة واسعة في صناعة عبوات العطور الراقية، ينبغي على العلامات التجارية العالمية مراعاة ما يلي عند اختيار مورد:
مهارات صناعة القوالب وصب القوالب: تمتلك المصانع الجيدة ورش عمل خاصة بالقوالب يمكنها التحكم في درجة الحرارة والضغط أثناء عملية صب القوالب لمنع فقاعات الهواء أو الانكماش في سبيكة الزنك.
سلسلة الإنتاج: بدءًا من تصميم القالب، مرورًا بالصب، ثم النحت والتلميع والطلاء الكهربائي والتجميع (مثل البطانات الداخلية والمغناطيسات)، وصولًا إلى فحوصات الجودة، يُفضّل أن تتم جميع هذه العمليات في المصنع نفسه أو في مكان قريب. فإذا تمّ الطلاء الكهربائي في مكان آخر ولم تتم إدارته بشكل جيد، فقد يتسبب ذلك في مشاكل في اللون وتأخيرات.
خبرة في التواصل وإدارة المشاريع: يتمتع المصنّعون المتميزون، مثل شركة LEADERS، بمهارات اللغة الإنجليزية وخبرة في العمل مع العلامات التجارية العالمية. كما يقدمون تحديثات دورية عن المشروع، مما يُسهّل سير العملية برمتها.
ثالثًا: طريقة سريعة للعمل معًا: أربع خطوات من العينات إلى الإنتاج الضخم
لتجنب الموقف الذي يكون فيه الرسم مثالياً ولكن المنتج الحقيقي ليس كذلك، فإن اتباع طريقة قياسية لفحص العينات أمر مهم.
1. الصور ثلاثية الأبعاد وصنع النماذج
قبل تصنيع القوالب المعدنية، غالبًا ما تصنع المصانع نماذج أولية من الراتنج أو مواد شبيهة بالخشب باستخدام الطباعة ثلاثية الأبعاد أو آلات CNC. وقد تُنتج أيضًا صورًا ثلاثية الأبعاد عالية الجودة لتمكين العلامة التجارية من التحقق من الحجم والملمس والشكل. في هذه المرحلة، يكون إجراء أي تعديلات شبه مجاني.
2. صنع القوالب وفحص العينات الأولى
بمجرد الموافقة على الرسومات ثلاثية الأبعاد، يبدأ المصنع بتصنيع قوالب الزاماك (يستغرق ذلك عادةً من 15 إلى 20 يومًا). عند الانتهاء، يتم إنتاج الدفعة الأولى من العينات (عينات T1). يجب على العلامة التجارية التحقق مما يلي:
كيفية إحكام غطاء الزجاجة: هل يسهل فتحه؟ هل تشعر بالراحة عند إغلاقه؟ هل توجد مشاكل تتعلق بكونه فضفاضًا جدًا أو خدش الزجاجة؟
مشاكل السطح: هل توجد ثقوب أو خطوط أو أماكن لم يتم صقلها جيداً؟
3. الطلاء الكهربائي وفحص المظهر
نظرًا لأن لون المعدن يتغير تبعًا لدرجة الحرارة وطريقة وضعه، ولأن اختلاف ألوان السبائك أمر شائع، ينبغي على العلامات التجارية وضع "معيار لوني" خلال مرحلة العينات، وتأكيده كتابيًا أو من خلال عينات مختومة. سيكون هذا المعيار هو المعتمد عند إنتاج المنتج بكميات كبيرة.
4. إغلاق العينة وبدء الإنتاج الضخم
بمجرد أن يتفق الطرفان على العينة، يتم توقيع عينة مختومة ويمكن للمصنع أن يبدأ في إنتاج المنتج بكميات كبيرة.
رابعاً: قواعد فحص الجودة والشحن: المعايير الواجب اتباعها
أثناء عملية الإنتاج، يمكن للعلامات التجارية الأجنبية الاستعانة بشركات تفتيش خارجية (مثل SGS أو BV) أو طلب تقارير جودة مفصلة من المصنع. ومن الأمور المهمة التي يجب التحقق منها ما يلي:
اختبار رذاذ الملح: بالنسبة للأماكن ذات الرطوبة العالية والملح، مثل الشرق الأوسط والمناطق الساحلية، يجب أن تجتاز طبقة الزاماك المطلية بالكهرباء اختبار رذاذ الملح.أو اختبار لمدة 72 ساعة للتأكد من أنه لا يصدأ أو يتقشر.
اختبار التظليل المتقاطع: يتحقق من كيفية التصاق الطبقة المطلية بالكهرباء بالمادة الأساسية.
اختبار تآكل العطور: قد يتسبب الكحول الموجود في العطور في تلف الجزء الداخلي من الغطاء، لذا يجب أن تكون المادة (مثل PP أو ABS) والختم جيدة.
حماية التغليف: سطح أغطية الزاماك حساس، وقد يتعرض للخدش أثناء نقله. لذا، يُنصح بشدة باستخدام شبكات من القطن اللؤلؤي، وورق مقاوم للرطوبة، وصناديق تصدير متينة.
بالنسبة لعلامات العطور التجارية، فإن اختيار مصنع جيد وموثوق لتصنيع أغطية عطور الزاماك (مثل المصانع الموجودة في مناطق ذات سلاسل توريد راسخة كمدينة دونغقوان في الصين) يوفر الكثير من تكاليف التجربة والخطأ. كما يضمن ذلك جودة المنتج من الفكرة الأولية وحتى المنتج النهائي. بفضل عمليات فحص العينات الدقيقة ومعايير الجودة الصارمة، سيتألق عطرك بمظهر فاخر مميز على أرفف المتاجر.
س1: ما هو الزاماك ولماذا يُستخدم في صناعة أغطية العطور؟
ج: الزاماك عبارة عن سبيكة من الزنك توفر إحساسًا فاخرًا ثقيلًا، ومرونة تصميم استثنائية، وتشطيبات طلاء كهربائي فائقة، مما يجعلها الخيار الأفضل لأغطية العطور الراقية.
س2: كيف تضمنون ملاءمة الزجاجة المثالية ومتانة الطلاء؟
ج: نقوم بضبط أبعاد البطانة الداخلية بدقة (سواء كانت بنظام الكبس أو مغناطيسية) لتناسب عنق الزجاجة. تخضع جميع المنتجات لاختبارات مقاومة التآكل برذاذ الملح لضمان متانة الطلاء الكهربائي ومقاومته للتقشر.
س3: ما هو الحد الأدنى لكمية الطلب ومدة التسليم لأغطية الزاماك المخصصة؟
ج: الحد الأدنى للطلب: عادةً من 3000 إلى 5000 قطعة. مدة التسليم: يستغرق تجهيز الأدوات وأخذ العينات من 15 إلى 20 يومًا؛ ويستغرق الإنتاج الضخم من 15 إلى 25 يومًا.